
Субблоки при автоматическом монтаже
Большинство компонентов поступает на SMT-линию в упаковке, изначально предназначенной для автоматического монтажа. Резисторы и конденсаторы — в ленте. Микросхемы — в ленте, тубах или JEDEC-поддонах. Автомат установки знает, откуда взять компонент, как его захватить и куда установить.
Но иногда в спецификации появляется необычный компонент: другая печатная плата.
Например, небольшая плата радиомодуля, контроллера, преобразователя или специализированного функционального узла.
Такие изделия мы называем субблоками, или подсборками. И для производства они создают интересную технологическую задачу.
Что такое субблок
Субблок — это предварительно изготовленный функциональный узел, который затем устанавливается в другое изделие. Самый простой пример — небольшая печатная плата с компонентами, которая устанавливается на основную плату.
Получается своеобразная матрёшка: компоненты → субблок → основная плата → готовое изделие.
Причём субблок может содержать десятки собственных компонентов, а может всего один. Или в уникальных случая - ни одного, а только выполняет роль перемычки.
Но для следующего этапа производства вся эта плата уже рассматривается как один отдельный устанавливаемый компонент.

Почему нельзя собрать всё одновременно
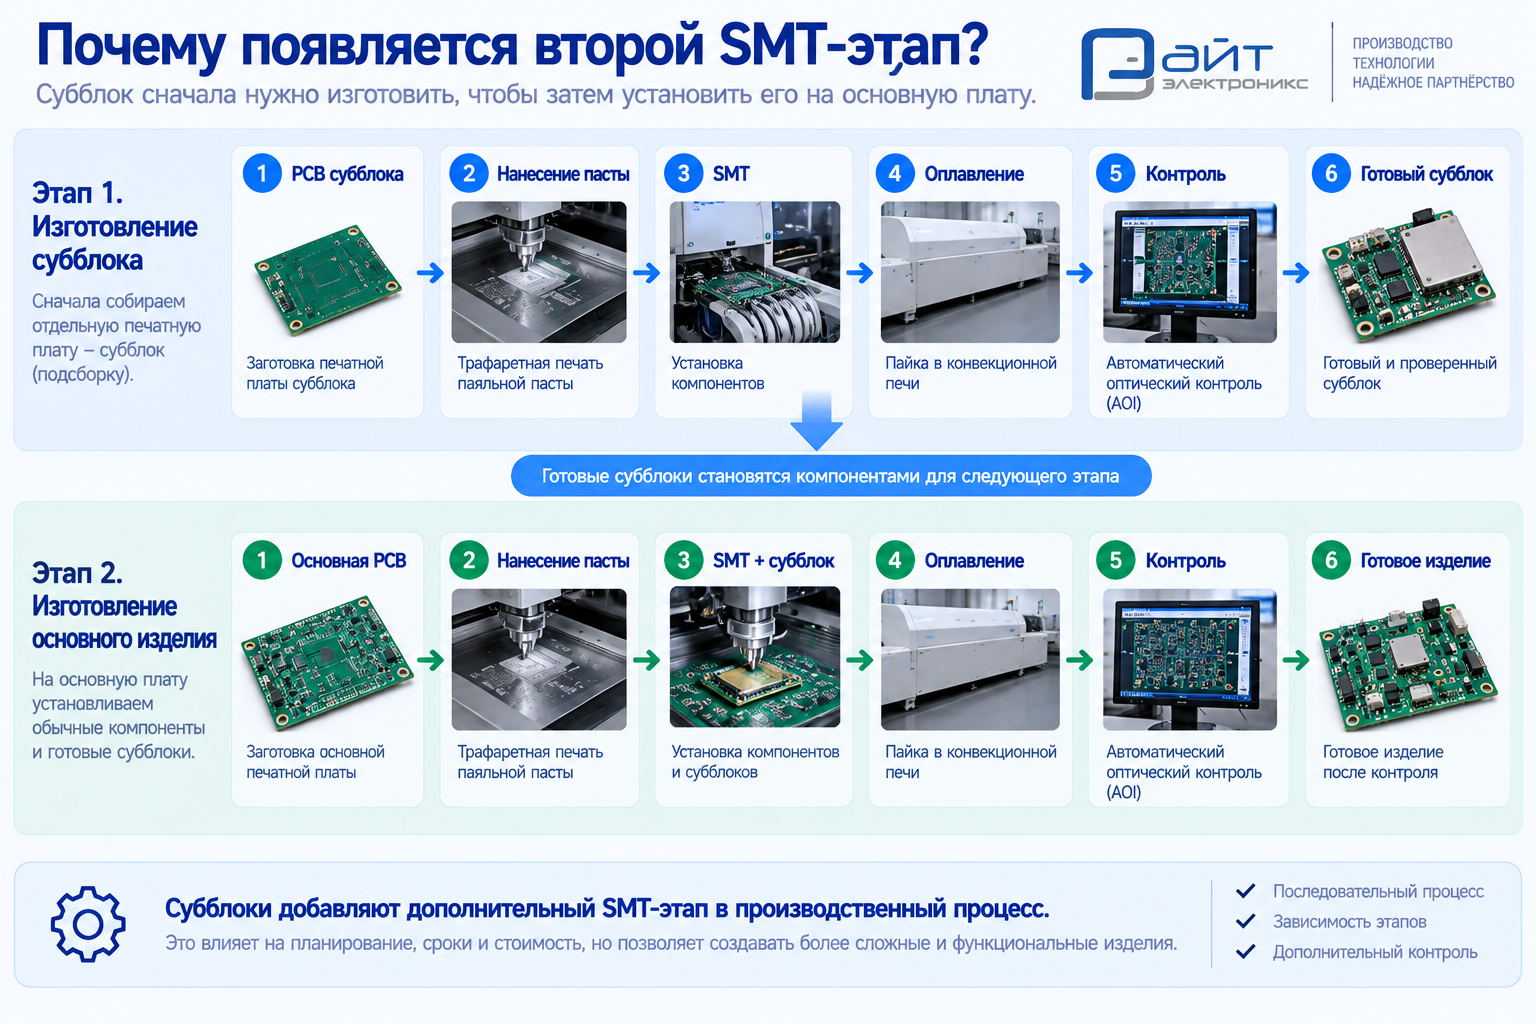
Представим основную плату, на которую устанавливается небольшой модуль. Чтобы установить модуль, он сначала должен существовать. Следовательно, технологический маршрут становится последовательным.
Сначала:
Печатная плата субблока → нанесение пасты → установка компонентов → оплавление → контроль
И только после этого:
Основная печатная плата → нанесение пасты → компоненты + готовый субблок → оплавление → контроль.
Таким образом, в производстве появляется дополнительный последовательный этап SMT. И это принципиально влияет на планирование заказа.
Но как положить плату в SMT-автомат?
Вот здесь начинается самая интересная технологическая часть. Обычный SMD-компонент приезжает в упаковке, совместимой с автоматической подачей. Например, катушка устанавливается в питатель, а автомат последовательно забирает компоненты из карманов ленты.
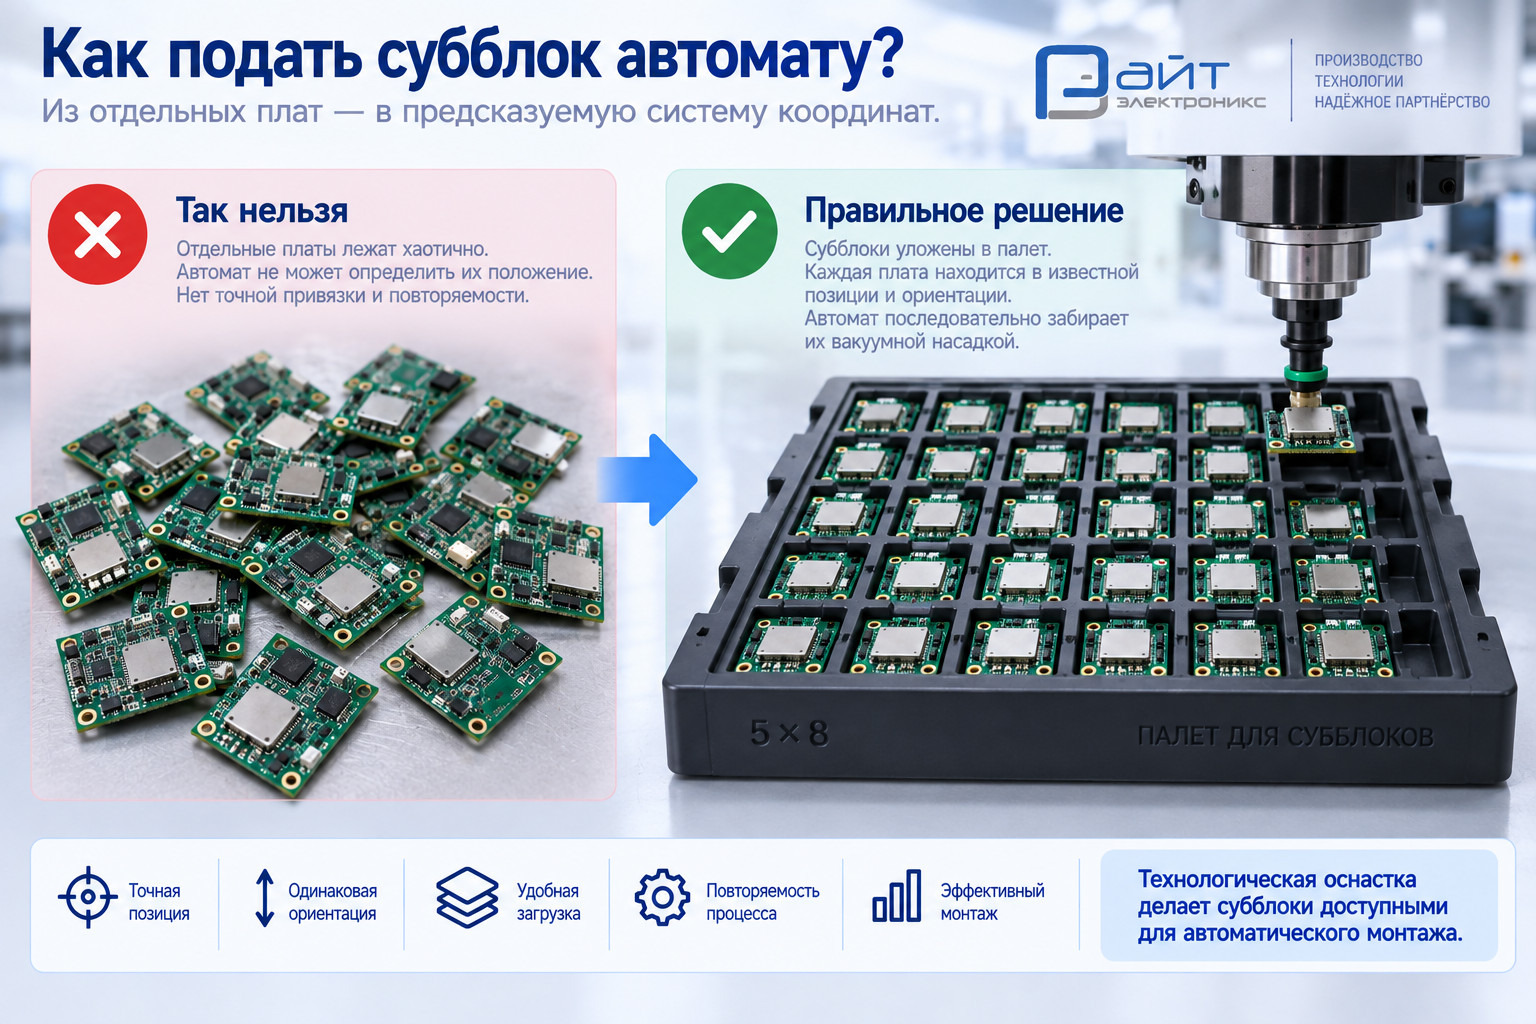
У субблока такой упаковки нет. После первого SMT-этапа мы получаем отдельную плату. И автомату установки нужно каким-то образом их подать. Нельзя просто положить несколько десятков плат рядом на стол. Автомат должен точно знать: где находится каждый субблок и откуда его забирать.
Для этого нужен палет
Мы создаём специальную технологическую оснастку — палет для субблоков. В нём предусмотрены одинаковые посадочные ячейки. В каждую ячейку оператор укладывает готовый субблок.
Например:
5 × 8 ячеек = 40 субблоков.
В результате вместо сорока отдельных маленьких плат автомат получает один предсказуемый объект с известной геометрией. Он знает координаты каждой ячейки и может последовательно забирать из них субблоки.

Палет мы можем изготовить сами
Для подобных задач очень удобна 3D-печать. Инженер проектирует оснастку под геометрию конкретного субблока. После этого палет печатается на 3D-принтере.
В нём учитываются:
- размеры платы;
- её ориентация;
- необходимые зазоры;
- удобство загрузки;
- возможность захвата компонента автоматом;
- повторяемость положения каждой подсборки.
После изготовления оснастки субблоки раскладываются по ячейкам. Теперь они готовы к автоматической установке.
Почему нельзя сделать просто отверстия размером с субблок
Посадочное место в палете должно не просто удерживать субблок. Оно должно однозначно задавать его положение. Если ячейка слишком большая, плата сможет смещаться или поворачиваться, а автомат установки работает с координатами.
Поэтому оснастка — это часть технологического процесса, а не просто красивый органайзер для плат.
Автомат видит субблок как большой компонент
После подготовки палета происходит любопытная вещь.
Для SMT-автомата готовая электронная плата фактически превращается в обычный компонент.
У неё есть:
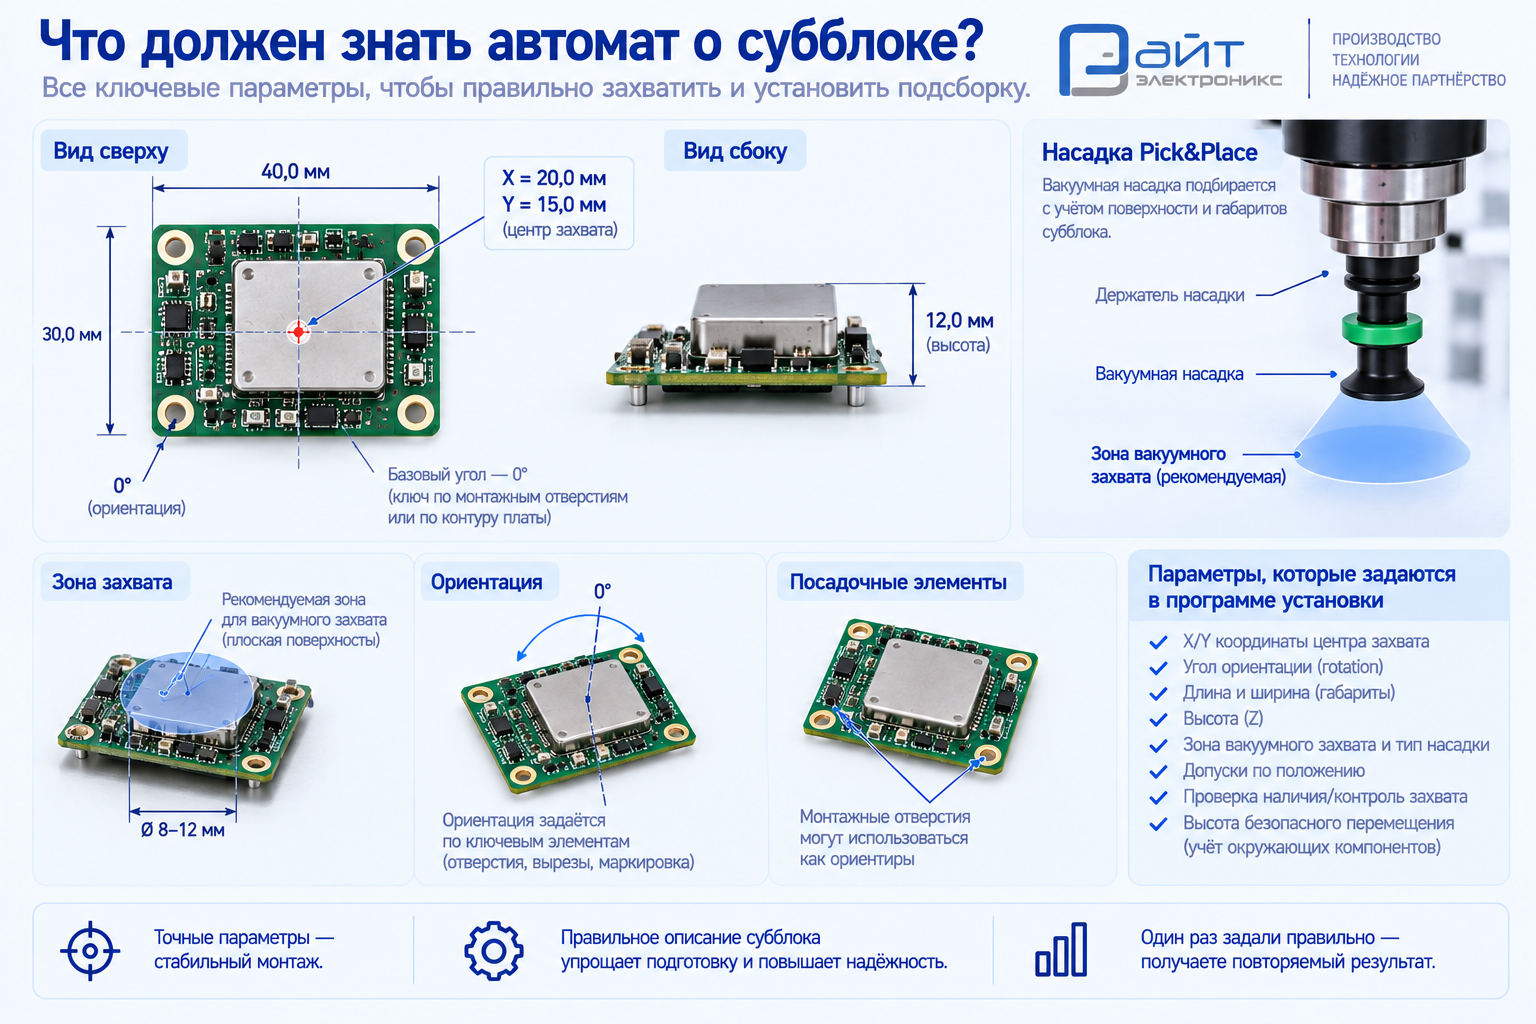
- координата захвата;
- центр;
- ориентация;
- высота;
- габариты;
- точка установки.
Автомат забирает субблок из палета вакуумной насадкой и устанавливает его на основную печатную плату практически так же, как устанавливал бы крупную микросхему.
Только «компонент» в данном случае сам состоит из множества компонентов.
Появляется вопрос захвата
С маленьким резистором всё относительно просто. У него ровная верхняя поверхность.
С субблоком ситуация сложнее.
На верхней стороне уже могут находиться:
- микросхемы;
- разъёмы;
- конденсаторы;
- экраны;
- другие высокие элементы.
Нужно найти место, за которое автомат сможет надёжно захватить подсборку вакуумной насадкой. Иногда это необходимо учитывать ещё на этапе разработки самого субблока. То есть технологичность основной платы начинает зависеть от конструкции дочерней.
Важна и высота
Субблок обычно значительно выше обычного SMD-компонента. Поэтому при подготовке программы необходимо учитывать его реальные габариты. Это нужно не только для самого захвата.
Автомат должен перемещать подсборку так, чтобы она не столкнулась:
- с уже установленными компонентами;
- с соседними элементами;
- с оснасткой;
- с другими частями изделия.
Чем сложнее геометрия подсборки, тем важнее предварительная технологическая подготовка.
А можно установить субблок вручную?
Конечно.
И для единичного прототипа это иногда действительно разумнее. Оператор берёт готовый субблок и устанавливает его на основную печатную плату вручную.
Но при увеличении партии появляются знакомые проблемы:
- скорость;
- повторяемость;
- точность;
- вероятность неправильной ориентации;
- зависимость результата от оператора.
Если конструкция позволяет автоматически устанавливать субблок, для серийного производства это обычно значительно интереснее.
Субблок влияет на себестоимость
Исходя из опыта мы применяем следующую методику. Обе платы считаются как отдельные изделия. Но на основной плате считается время и сложность установки субблока. Это тяжёлый, габаритный компонент. Который требует кроме создания оснастки ещё и обучения каждого станка (SMD установщик, АОИ, рентген) для распознавания его как компонента и контроля его установки.
На сколько это оправдано? Всё зависит от ситуации. Иногда оправдано, иногда нет другого выбора. Но чаще всего это просто этап перехода с одной номенклатуры на другую. Такие решения редко существуют годами, хотя и такое в нашей практике встречалось.
Почему такие проекты интересно автоматизировать
На первый взгляд субблок усложняет производство. И это действительно так. Но после правильной технологической подготовки процесс становится вполне предсказуемым. Палет всегда имеет одинаковую геометрию, каждый субблок находится в известной позиции. Программа установки подготовлена один раз. Оператору остаётся заполнить палет и установить его в оборудование.
Получается хороший пример того, зачем контрактному производству собственная инженерная компетенция. Не всё можно решить покупкой очередного стандартного питателя. Иногда оснастку под конкретное изделие приходится придумать и изготовить самостоятельно.
А что происходит с прослеживаемостью?
Здесь тема хорошо пересекается с нашей предыдущей статьёй о QR-кодах и MES. Субблок можно рассматривать не только как компонент, но и как отдельное изготовленное изделие. У него есть собственная история производства. А затем этот объект становится частью другого изделия.
При соответствующей организации идентификации MES позволяет связать эти уровни между собой. И производственная «матрёшка» превращается ещё и в цифровую.
Сначала нужно подумать о производстве
Для разработчика субблок часто выглядит очень просто. Есть маленькая плата. Есть основная плата. Нужно установить одну на другую. На производстве за этой стрелкой появляется целая последовательность:
изготовить → проверить → подготовить → разместить в оснастке → захватить → установить → оплавить → снова проверить.
Именно поэтому проекты с подсборками желательно обсуждать с производством заранее. Иногда небольшое изменение геометрии платы, расположения компонентов или зоны захвата делает автоматическую сборку значительно проще. Даже небольшой срез угла платы, который позволяет сместить центртяжести подсборки может сыграть важную роль.
Вместо вывода
Субблок — необычный компонент. Сегодня он является готовым изделием, которое мы только что собрали и проверили, а через несколько часов он уже становится компонентом для следующей платы. Именно поэтому производство таких изделий требует дополнительного планирования. Появляется ещё один последовательный SMT-этап, дополнительный контроль и задача подачи готовых подсборок в автомат установки.
В Райт Электроникс для таких задач мы можем самостоятельно проектировать и печатать на 3D-принтере технологические палеты. Готовые субблоки укладываются в ячейки оснастки, после чего автомат получает возможность работать с ними как с обычными компонентами.
Хороший пример того, что современное контрактное производство — это не только станки. Иногда между «это нужно установить автоматически» и «автомат это устанавливает» находится небольшая деталь, которую сначала должен придумать инженер.
 Дмитрий

