
Метод 8D: недостаточно устранить дефект
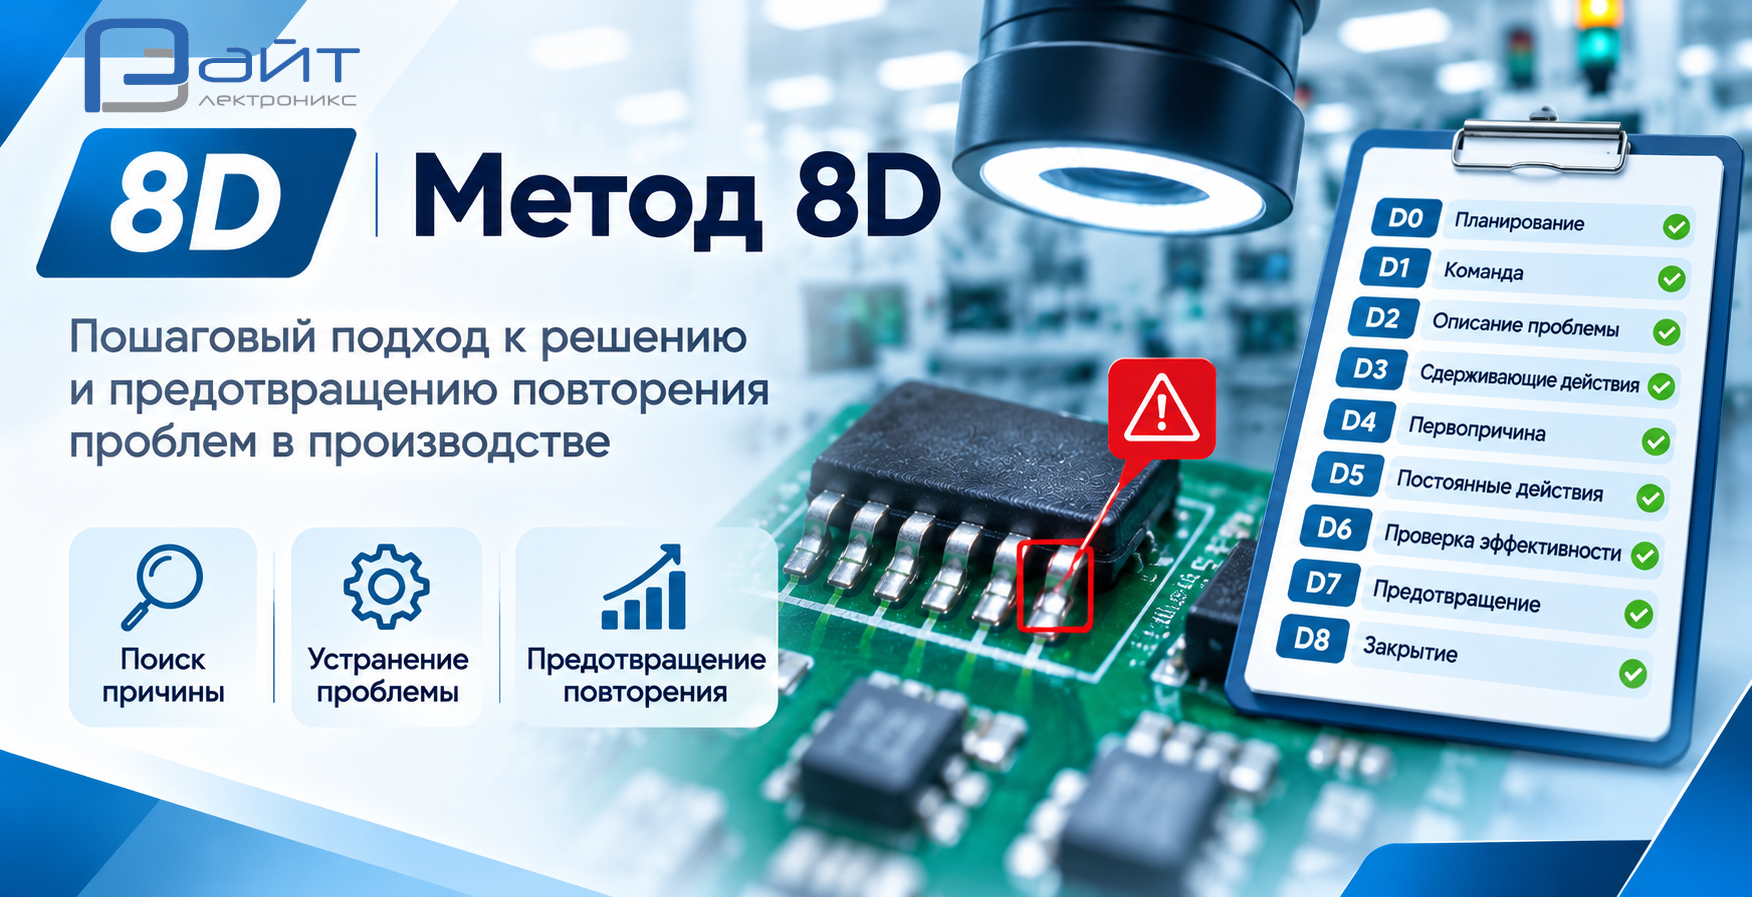
Как на производстве электроники находят причины проблем, принимают временные меры и предотвращают повторение ошибок. Восемь этапов системного решения проблем качества.
Представим достаточно распространённую производственную ситуацию. На печатной плате обнаружен дефект пайки. Оператор устранил его, изделие прошло повторную проверку и отправилось дальше по технологическому маршруту. Казалось бы, проблема решена. Но через несколько часов такой же дефект обнаруживается на другой плате. Затем на третьей. А при следующем производственном запуске история повторяется.
Почему?
Потому что исправить дефект и устранить причину его возникновения — совершенно разные задачи.
В производстве электроники это особенно важно. Один неправильно установленный компонент можно заменить. Одну паяльную перемычку — удалить. Одну неисправную плату — отремонтировать. Но если причина проблемы осталась, дефект может появиться снова. Именно для системного решения подобных задач существует метод 8D — Eight Disciplines Problem Solving.
Разберём его на понятных производственных примерах и вспомним один интересный случай из практики.
Что такое метод 8D
8D — методика структурированного решения проблем, которая получила широкое распространение в автомобильной промышленности, а затем и в других отраслях. Её развитие обычно связывают с компанией Ford, где метод использовался для системного анализа производственных несоответствий. Сегодня подход 8D применяется для расследования повторяющихся дефектов, рекламаций, отказов изделий и других проблем, требующих не только исправления, но и выявления первопричин.
Главная идея методики заключается в том, что решение проблемы должно включать несколько обязательных действий:
точно описать, что произошло;
защитить текущую продукцию и заказчика от последствий;
определить и подтвердить причины;
разработать постоянное корректирующее действие;
убедиться, что оно работает;
предотвратить повторение аналогичной ситуации.
При этом 8D — не просто перечень рекомендаций. Это последовательность этапов, на каждом из которых необходимо получить определённый результат.
Почему метод называется 8D, хотя этапов иногда девять
Буква D означает Discipline — дисциплина, или этап решения проблемы. Классическая структура включает восемь основных этапов: от D1 до D8. Однако в современной практике часто используют дополнительный подготовительный этап D0. Поэтому в документации можно встретить обозначения D0–D8. Подготовительный этап не отменяет первоначальные восемь дисциплин. Он помогает определить, требуется ли полноценное расследование и какие срочные действия необходимо выполнить.
Рассмотрим последовательность подробнее.
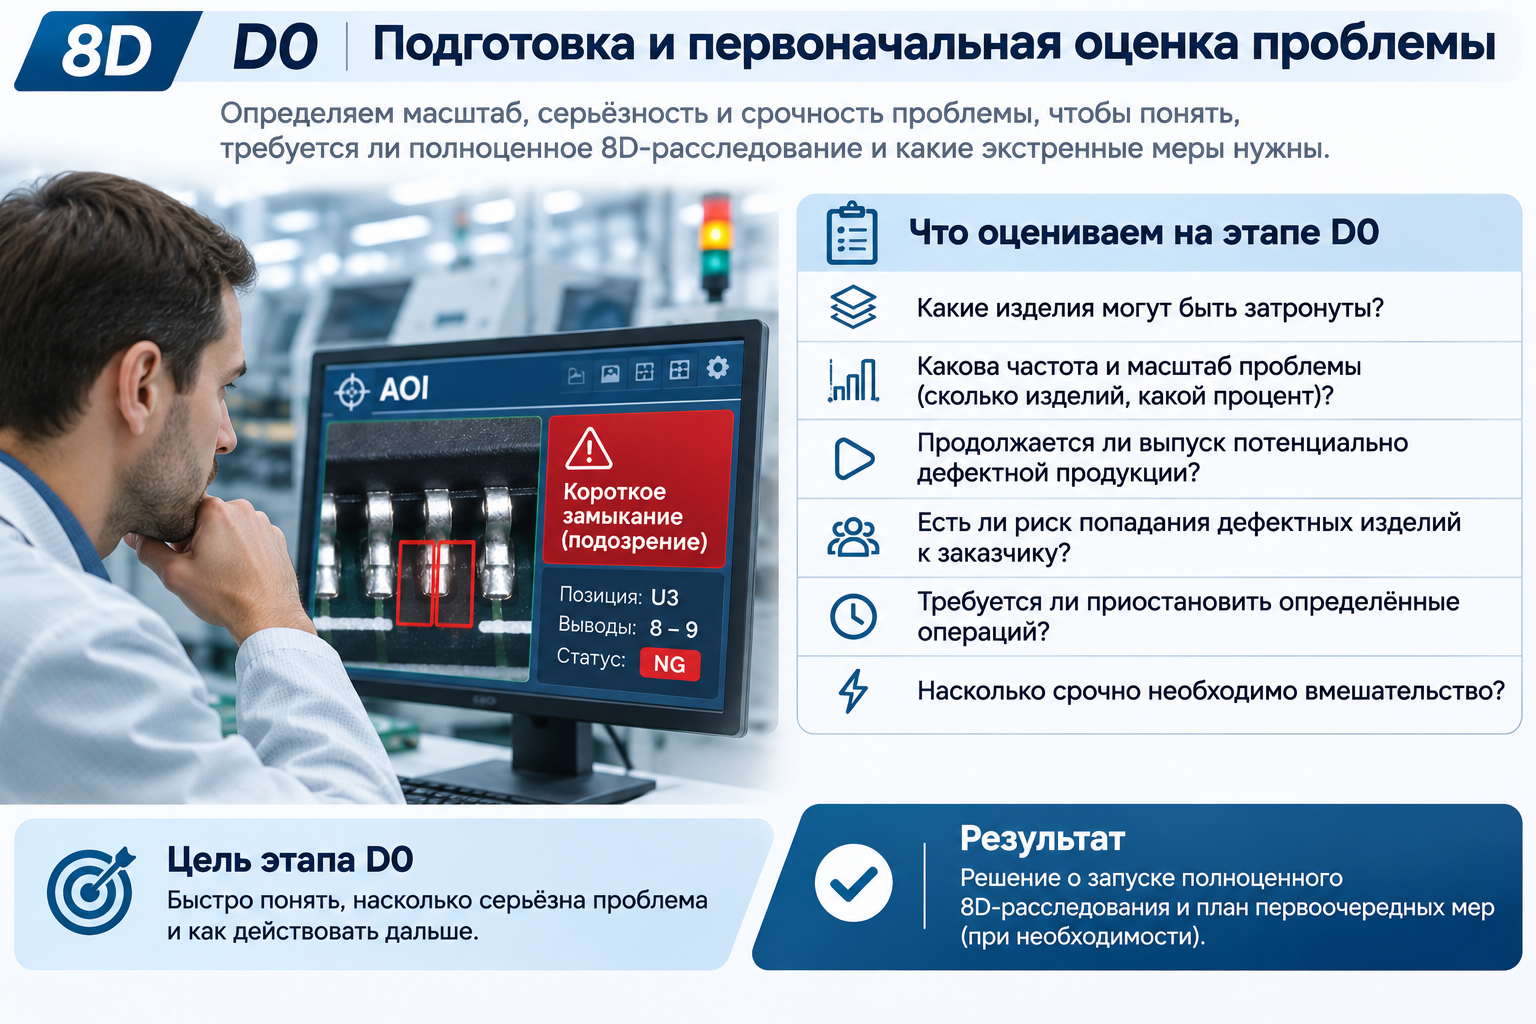
D0. Подготовка и первоначальная оценка проблемы
Первый вопрос, на который необходимо ответить: насколько серьёзна обнаруженная проблема?
Предположим, на производстве обнаружено несколько плат с одинаковым дефектом. Прежде чем начинать подробное расследование, необходимо понять:
какие изделия могут быть затронуты;
продолжается ли выпуск потенциально дефектной продукции;
есть ли риск попадания дефектных изделий к заказчику;
требуется ли приостановить определённые операции;
насколько срочно необходимо вмешательство.
Не каждое незначительное отклонение требует полноценного 8D-расследования. Но если проблема повторяется, затрагивает значительную часть партии или создаёт риск для качества продукции, системный подход становится особенно полезным.
На этапе D0 также могут приниматься экстренные меры, необходимые для защиты продукции и заказчика.
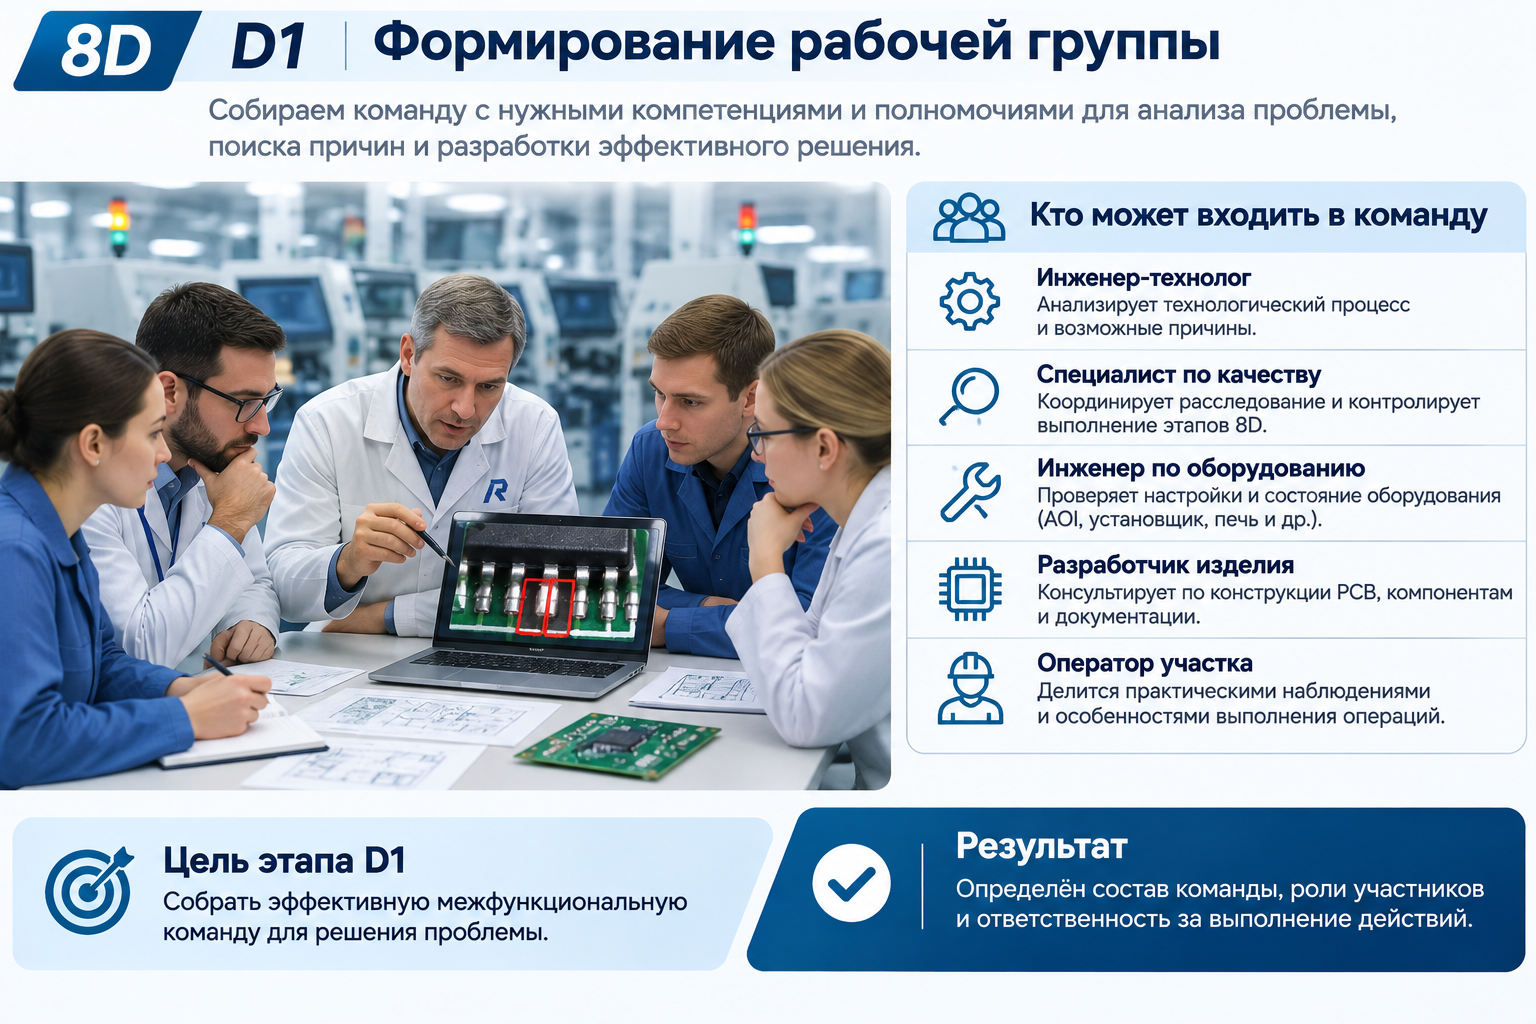
D1. Формирование рабочей группы
Одна из особенностей метода 8D заключается в командном подходе.
Проблемы качества нередко находятся на пересечении нескольких областей. Например, дефект пайки может быть связан с конструкцией PCB, трафаретом, паяльной пастой, температурным профилем или настройкой оборудования. Поэтому не всегда правильно поручать расследование одному специалисту. В зависимости от ситуации в группу могут входить инженер-технолог, специалист по качеству, инженер по оборудованию, оператор участка и представитель разработчика изделия.
Задача команды — собрать необходимые знания и определить, кто отвечает за конкретные действия.
Для небольшой проблемы состав может быть минимальным. Для серьёзного несоответствия, затрагивающего несколько процессов, потребуется более широкое участие специалистов. Важно не количество участников, а наличие необходимых компетенций и полномочий для решения проблемы.
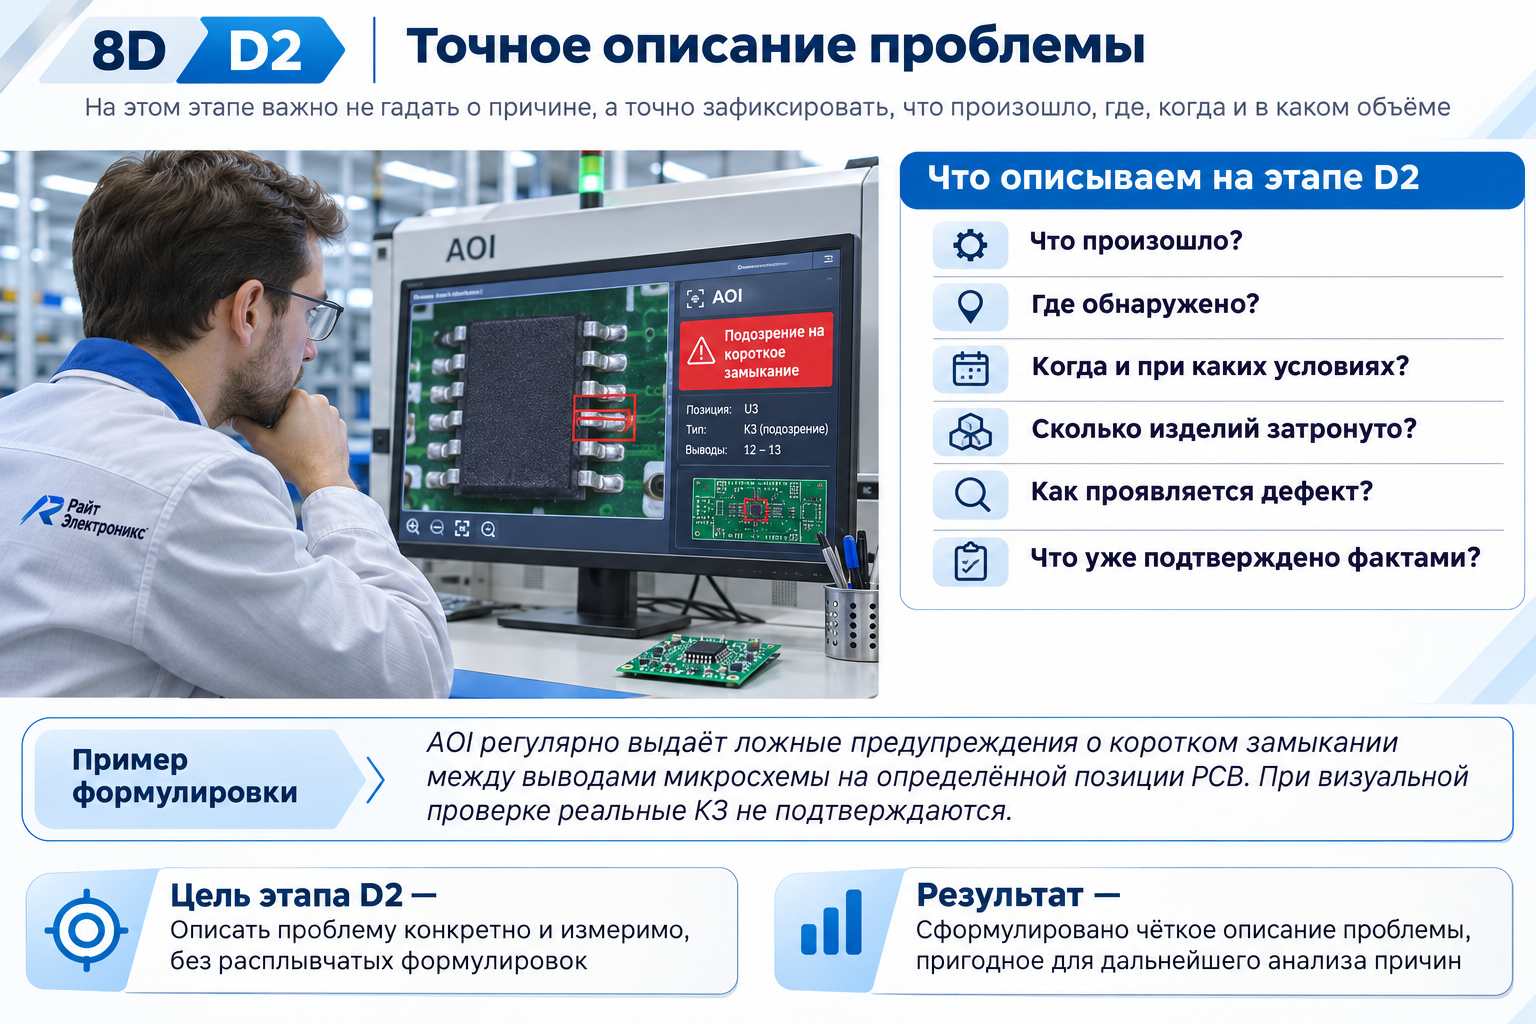
D2. Точное описание проблемы
На этом этапе необходимо отказаться от расплывчатых формулировок.
Например, запись «плохо паяются микросхемы» - бесполезна. Она не позволяет определить масштаб проблемы и проверить эффективность последующих действий.
Гораздо полезнее конкретное описание: «После оплавления на определённой позиции PCB обнаруживаются паяльные перемычки между соседними выводами микросхемы. Дефект повторяется на нескольких изделиях».
При наличии измерений нужно указать количество затронутых плат, частоту возникновения дефекта, номера партий и другие подтверждённые данные. Для описания проблемы часто используют подход 5W2H: что произошло, где, когда, кого или чего касается, почему это важно, как проявляется и в каком количестве.
Пример из практики Райт Электроникс
В нашей предыдущей статье «Галлюцинации AOI» мы рассказывали о необычной проблеме автоматического оптического контроля.
Коротко содержание статьи:
Система AOI регулярно обнаруживала предполагаемые короткие замыкания между выводами микросхемы. Однако дополнительный осмотр показывал, что реальные перемычки отсутствуют. При этом изменение цветовых настроек не давало необходимого результата, а увеличение допусков приводило к пропуску непропаев.
Для методики 8D важно описать именно наблюдаемую проблему:
AOI выдаёт повторяющиеся ложные предупреждения о коротких замыканиях на определённой позиции из-за особенностей шелкографии PCB. Это принципиально отличается от утверждения «на платах возникают короткие замыкания». В первом случае проблема связана с достоверностью контроля. Во втором — с качеством паяных соединений. И расследовать их нужно по-разному.
D3. Временные меры по локализации проблемы
Один из важнейших этапов 8D — принятие временных мер.
В англоязычной документации используется термин Interim Containment Action.
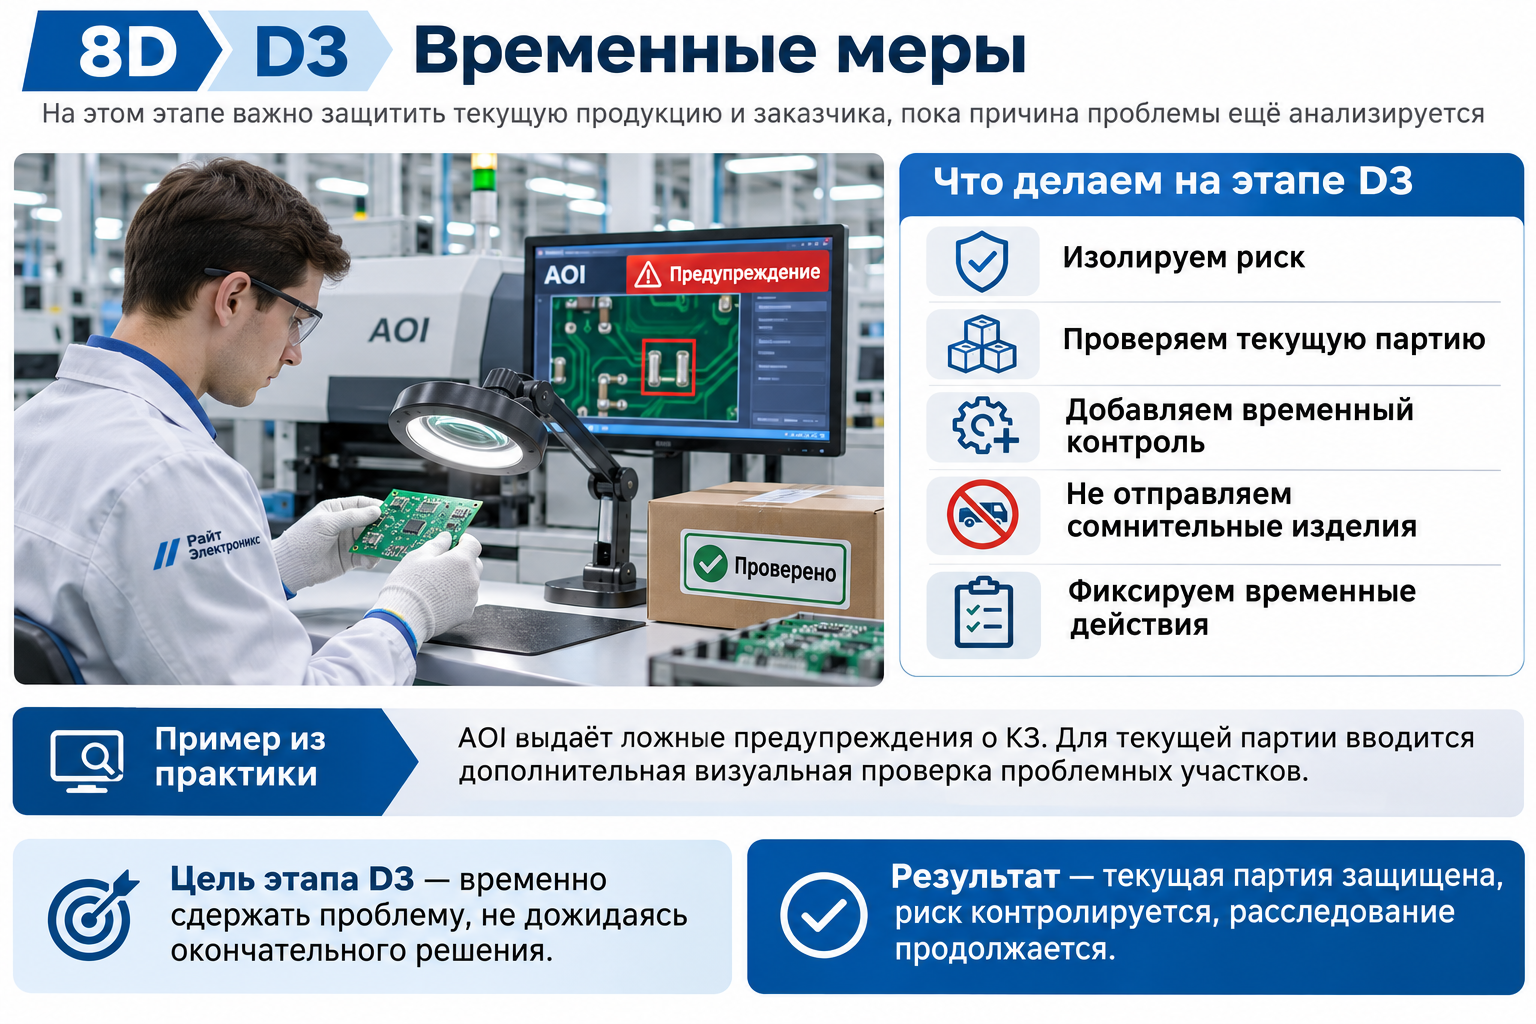
Задача этого этапа — не обязательно устранить первопричину, а предотвратить негативные последствия, пока идёт расследование. Например, при обнаружении повторяющегося дефекта может потребоваться дополнительная проверка продукции, временное изменение технологического маршрута или изоляция подозрительной партии.
Как мы поступили в случае с AOI
В истории с шелкографией мы столкнулись с неприятным выбором. При строгих настройках AOI постоянно обнаруживала несуществующие замыкания. При ослаблении критериев контроля оборудование начинало пропускать реальные непропаи. Мы не стали снижать требования к обнаружению дефектов ради уменьшения количества предупреждений.
Для текущей партии организовали дополнительную визуальную проверку проблемных участков. Это позволило продолжить производство, не полагаясь исключительно на ошибочное автоматическое распознавание. Но такое решение имело недостаток: дополнительный контроль требовал времени сотрудников. И самое главное — он не устранял причину.
Именно в этом заключается смысл D3.
Временная мера защищает текущую продукцию, но не должна автоматически считаться окончательным решением.
D4. Поиск и подтверждение первопричины
Это, пожалуй, самый интересный этап методики.
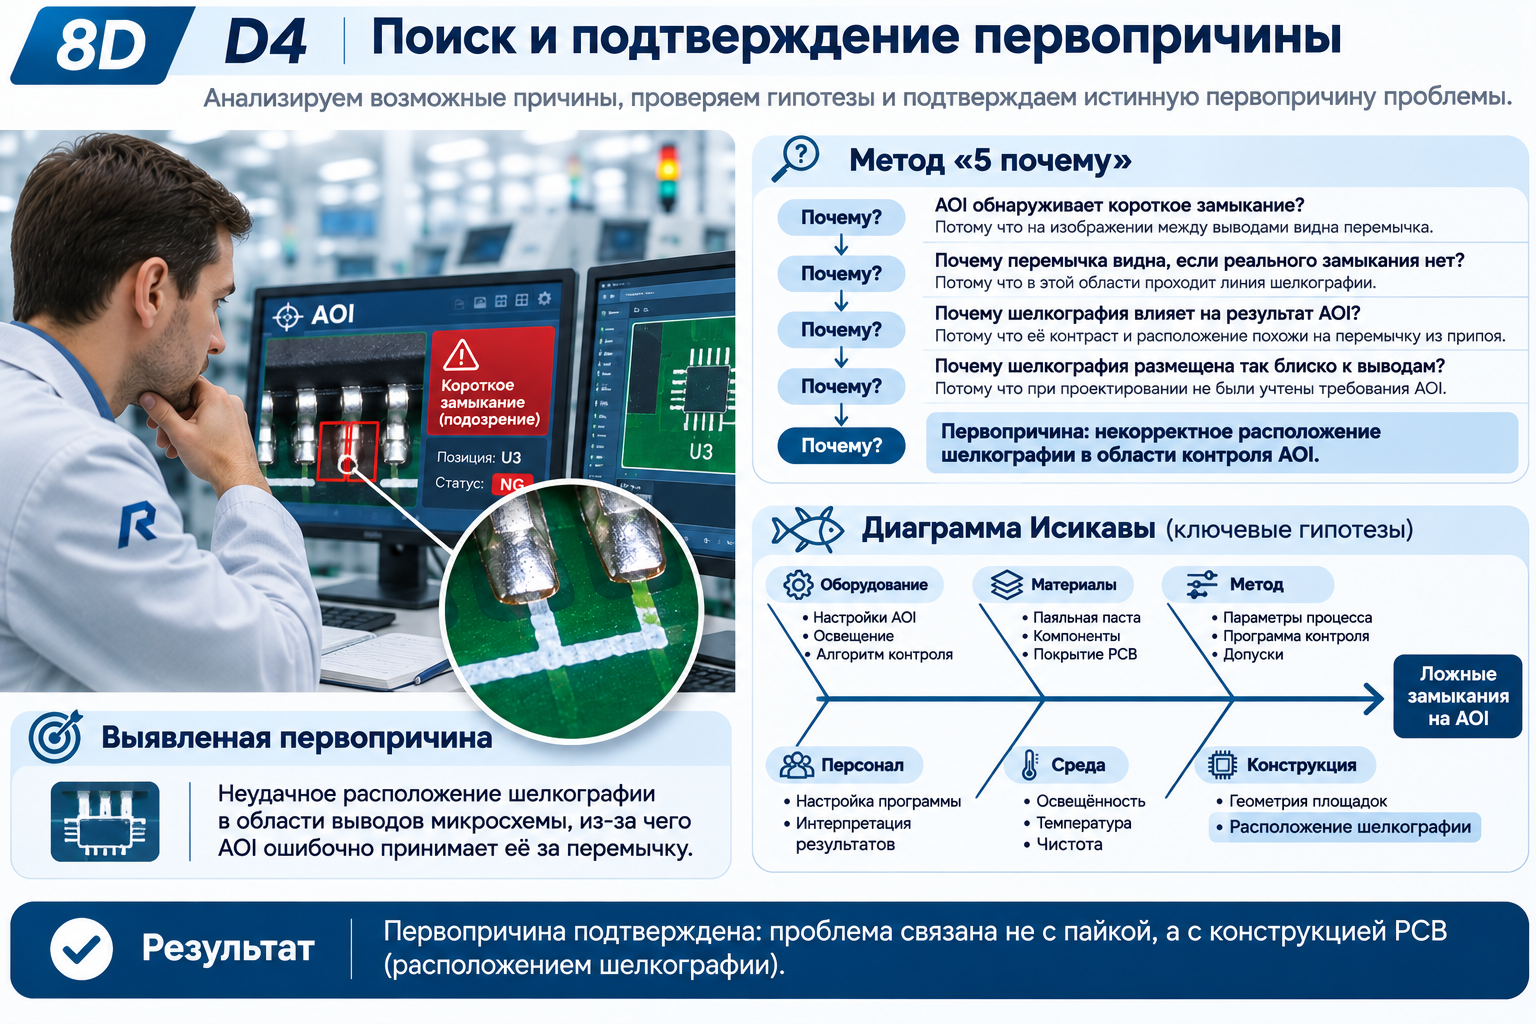
Здесь необходимо ответить на вопрос: почему проблема вообще возникла? Причём недостаточно назвать первую правдоподобную причину. Её необходимо подтвердить.
Для анализа часто используют метод «5 почему».
Метод «5 почему»
Допустим, при монтаже регулярно обнаруживается смещение определённого компонента. Можно последовательно задавать вопросы:
Почему компонент смещается?
Потому что он нестабильно удерживается при переносе.
Почему удерживается нестабильно?
Потому что условия захвата не соответствуют особенностям корпуса.
Почему используются неподходящие параметры?
Потому что при подготовке программы не были учтены особенности конкретного исполнения компонента.
Это только условный пример. Настоящий анализ должен опираться на измерения и результаты проверки гипотез.
Цель не в том, чтобы механически задать ровно пять вопросов. Цель — дойти до причины, устранение которой предотвращает повторение проблемы.
D5. Выбор постоянного корректирующего действия
После выявления первопричины необходимо определить, каким образом её устранить.
Причём решение должно быть направлено именно на причину, а не только на внешние проявления. Представим, что на участке монтажа регулярно обнаруживается один и тот же дефект. Можно постоянно исправлять его вручную. Но если проблема вызвана неудачной геометрией посадочного места, гораздо эффективнее скорректировать документацию PCB.
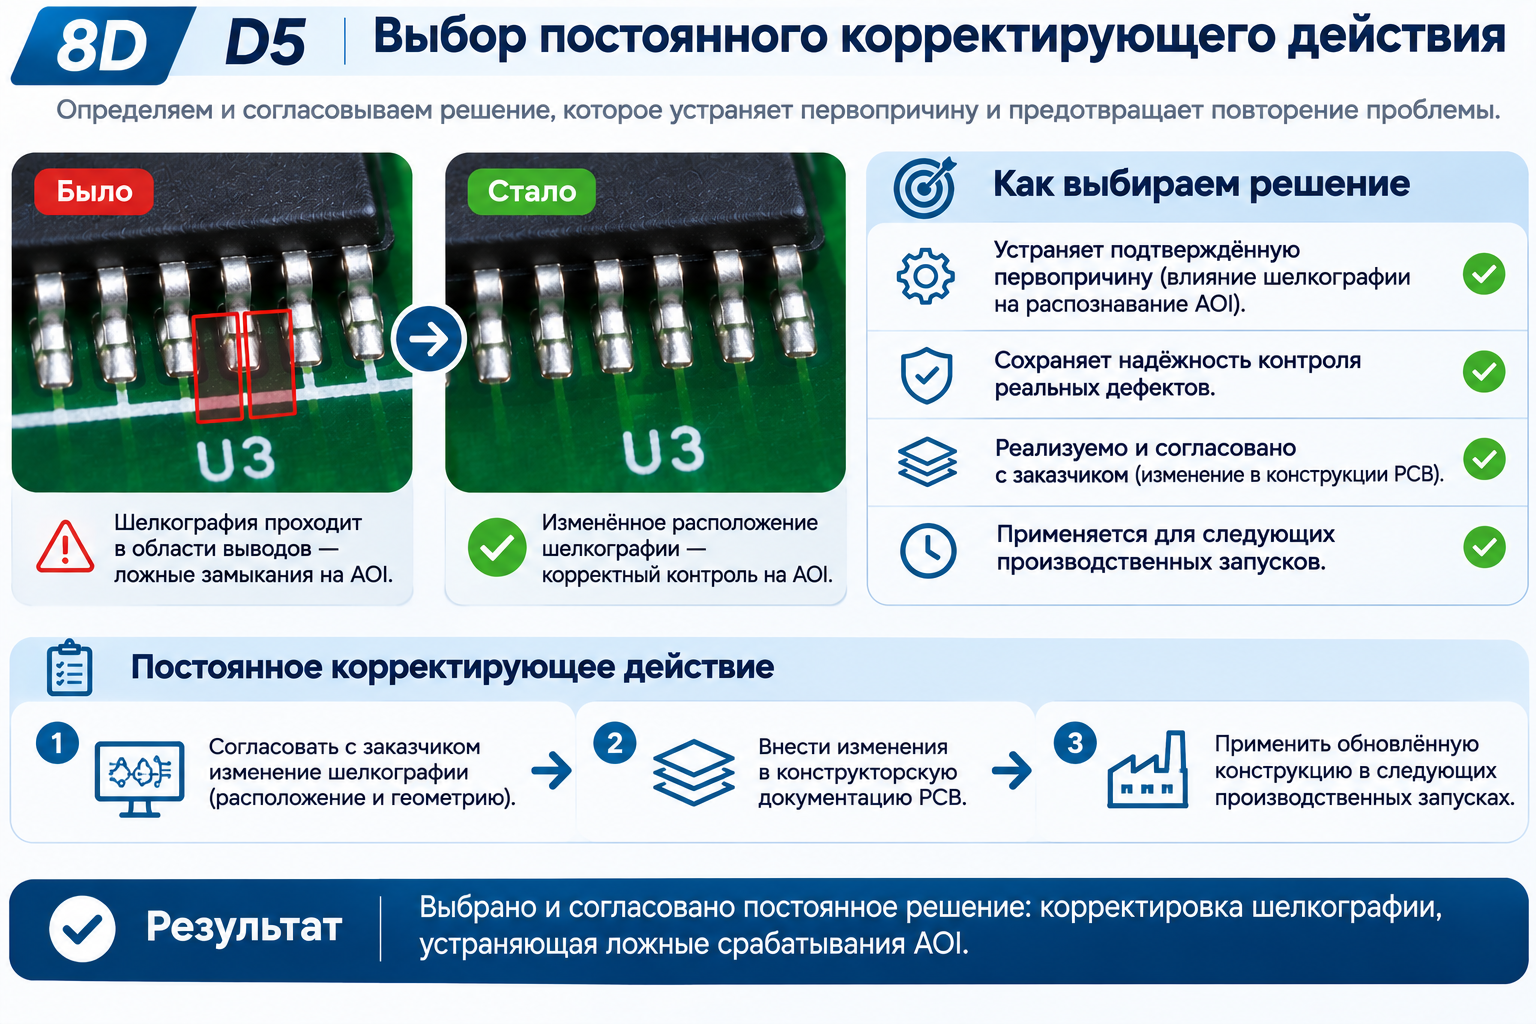
В случае с нашими ложными срабатываниями AOI постоянным корректирующим действием было выбрано изменение шелкографии.
Мы согласовали корректировку маркировки для следующих производственных запусков. Такое решение направлено непосредственно на установленную причину ложных предупреждений.
Однако в логике 8D недостаточно просто выбрать исправление. Необходимо убедиться, что оно действительно способно устранить проблему и не создаёт новых.
D6. Внедрение и проверка эффективности решения
Этот этап часто недооценивают.
Допустим, инженер нашёл причину дефекта и изменил технологическую документацию.
Можно ли считать проблему решённой? Пока нет.
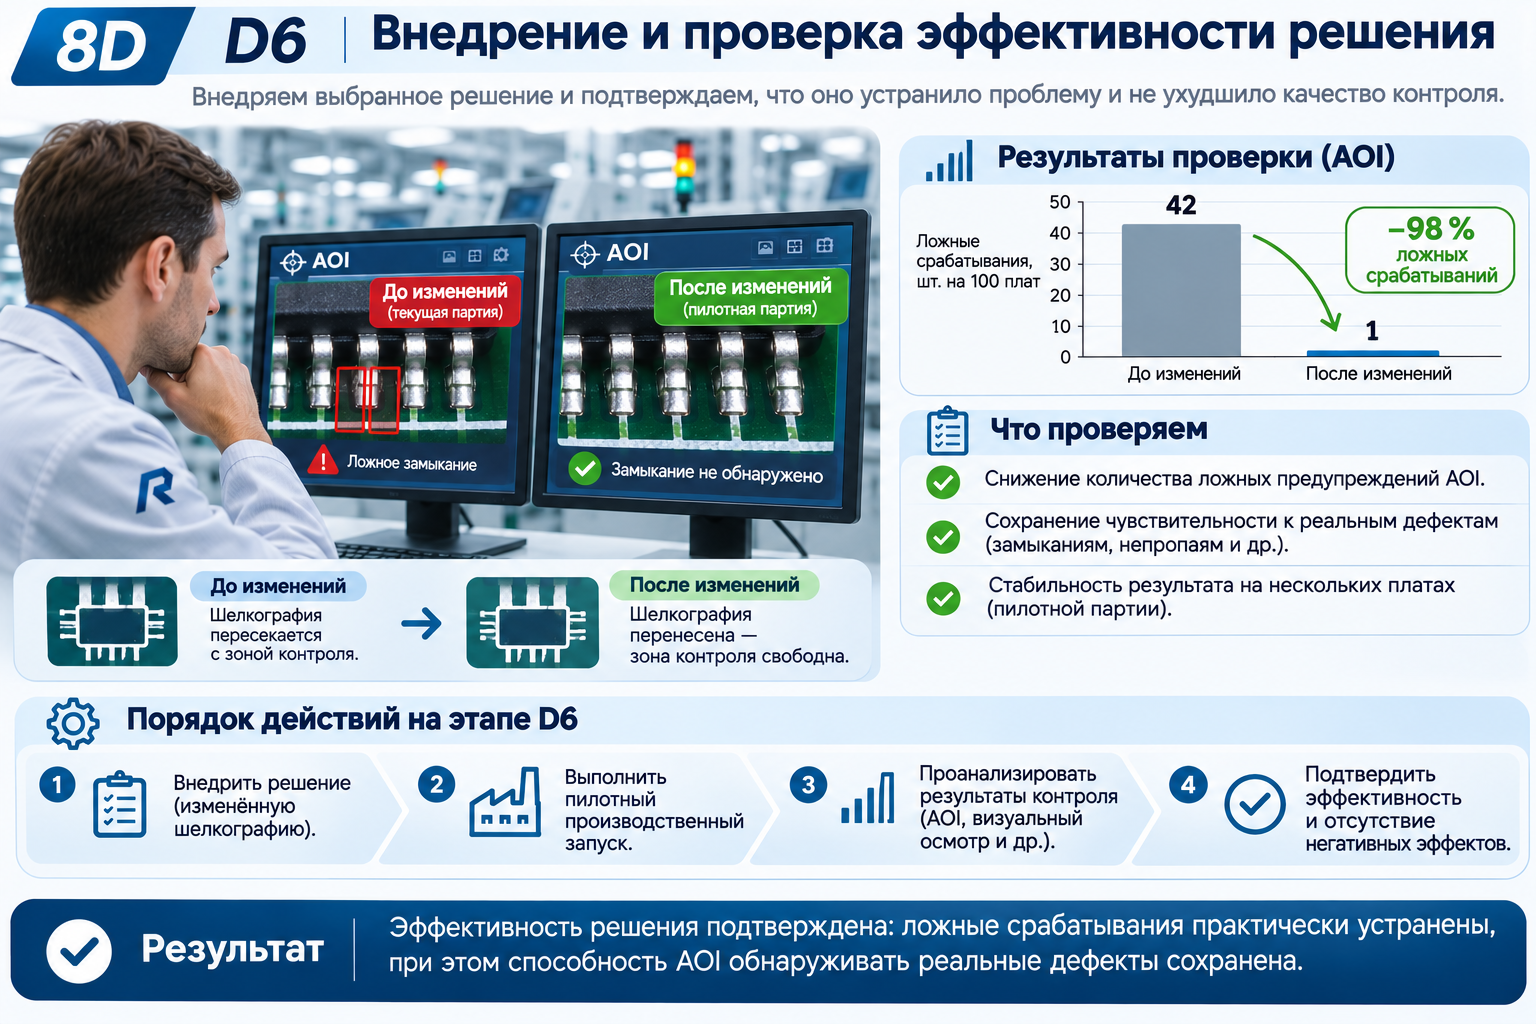
Нужно проверить, что после внедрения изменений результат действительно улучшился. Для примера с AOI это означает, что при следующем производственном запуске с изменённой шелкографией необходимо оценить количество ложных срабатываний.
Причём важно одновременно убедиться, что оборудование сохранило способность обнаруживать реальные дефекты пайки.
Иными словами, одной только красивой статистики предупреждений недостаточно. Нужно подтвердить, что качество контроля не ухудшилось. В истории Райт Электроникс изменение шелкографии было согласовано для будущих запусков. Проверка его эффективности на последующих партиях — необходимая часть полного цикла 8D.
Решение считается подтверждённым не тогда, когда его придумали, а тогда, когда проверили результат его внедрения.
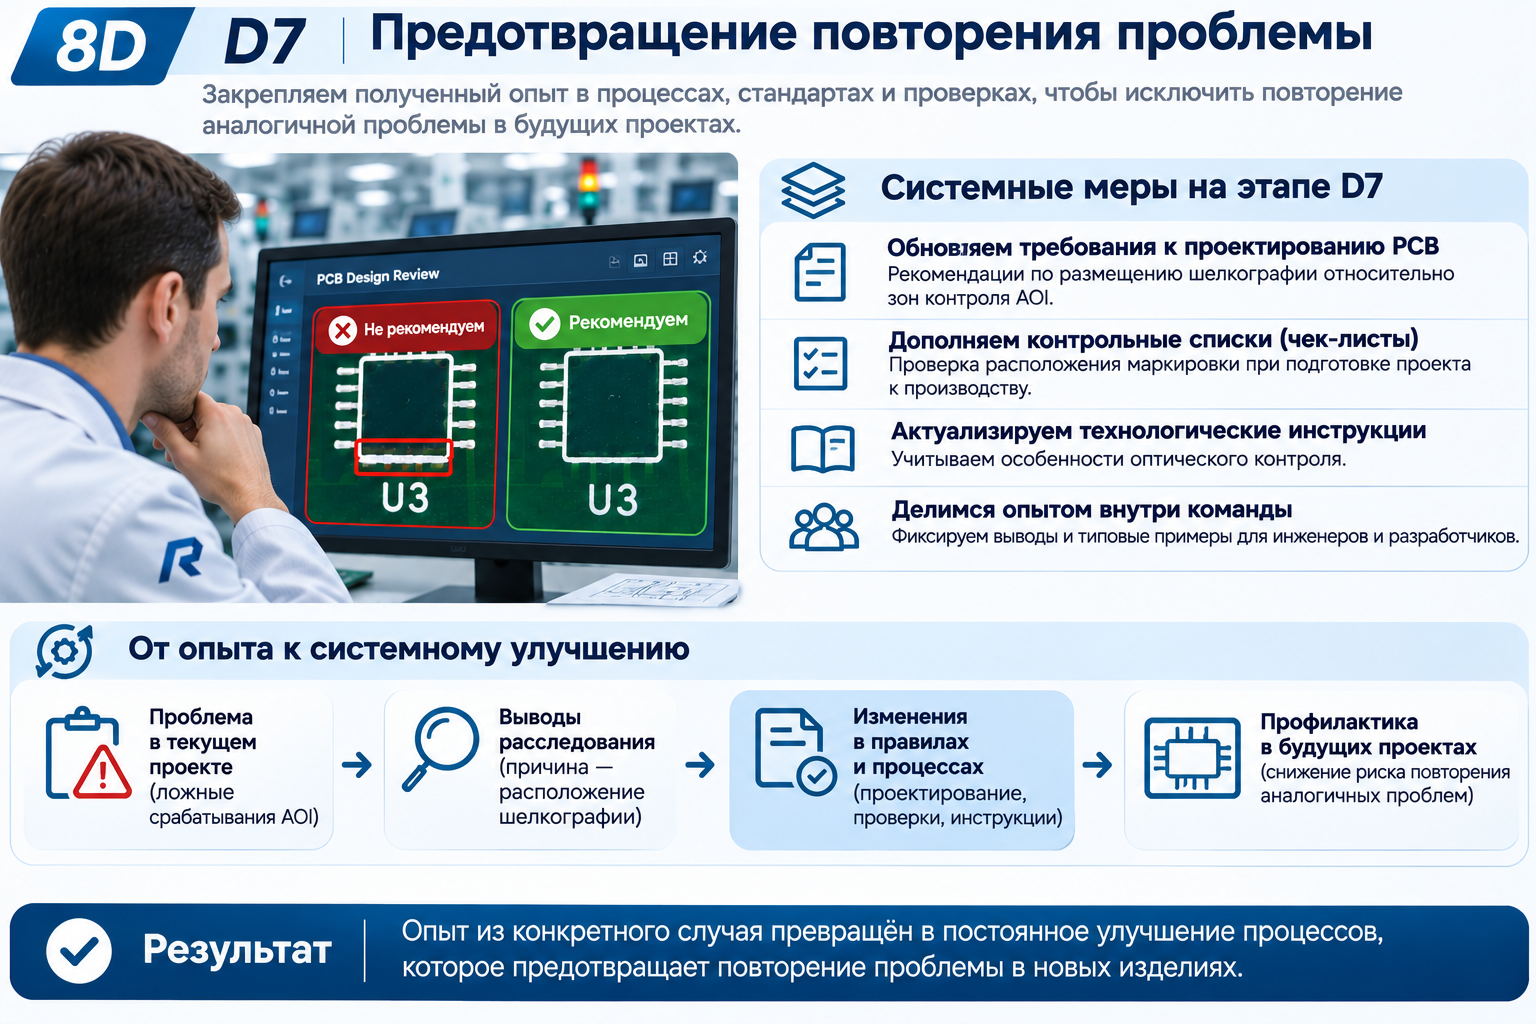
D7. Предотвращение повторения аналогичных проблем
На этом этапе методика выходит за рамки одного конкретного изделия.
Предположим, проблема с шелкографией успешно решена. Но на следующем новом проекте разработчик снова размещает маркировку между выводами микросхемы.
AOI снова выдаёт ложные предупреждения. Получается, что отдельную проблему устранили, но организационно ничему не научились.
Этап D7 направлен именно на предотвращение таких повторений. Например, по результатам расследования можно дополнить процедуру технологической проверки PCB рекомендацией анализировать расположение шелкографии относительно областей оптического контроля.
Или добавить соответствующий пункт в перечень вопросов при подготовке нового изделия к производству.
Необязательно создавать сложный документ. Иногда достаточно небольшого изменения технологической инструкции или контрольного списка. Главное, чтобы полученный опыт использовался не только для одной партии, но и для последующих проектов.
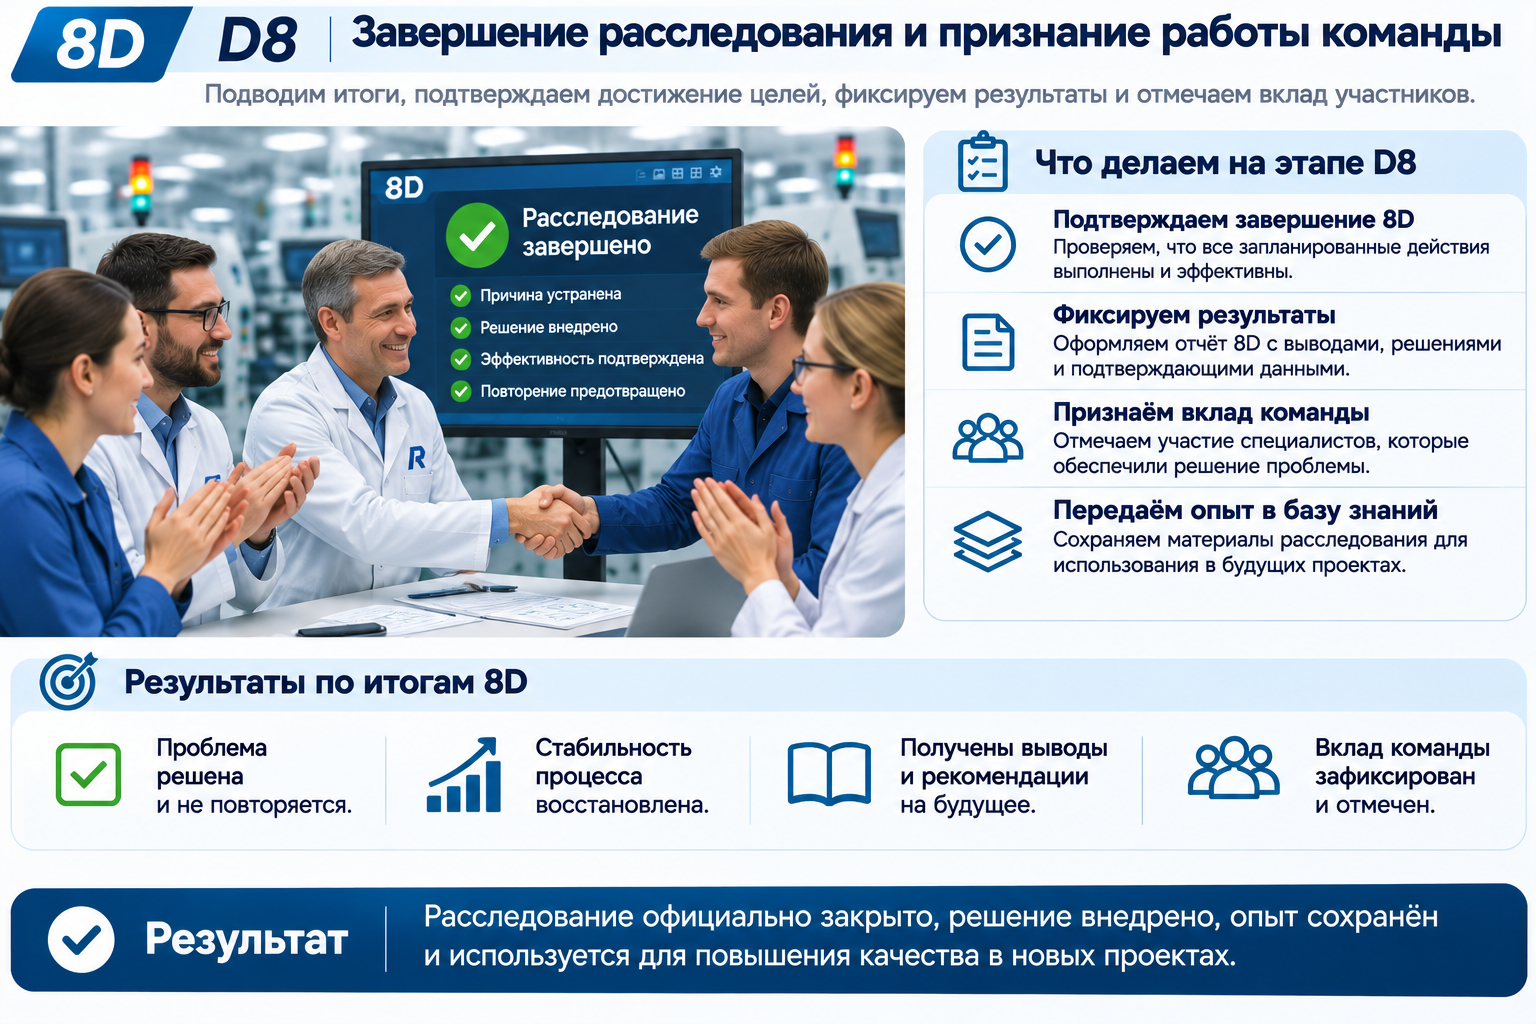
D8. Завершение расследования и признание работы команды
Последний этап может показаться необычным.
Он связан с формальным завершением расследования, подведением итогов и признанием вклада участников.
Почему это важно?
Потому что сложные производственные проблемы редко решаются исключительно одним человеком.
Кто-то обнаруживает несоответствие.
Кто-то проверяет изделия.
Инженер анализирует причины.
Технолог разрабатывает корректирующие действия.
Заказчик согласовывает изменения конструкции.
Руководитель обеспечивает выполнение мероприятий.
Методика 8D предусматривает завершение работы команды и признание результатов её деятельности.
Но для производства важнее всего то, что к этому моменту должны быть получены подтверждённые результаты и оформлены выводы, которые можно использовать в будущем.
Как наш случай с AOI выглядит с точки зрения 8D
Мы не оформляли предыдущую историю в этой статье как официальный 8D-отчёт. Но она хорошо демонстрирует практическую логику методики.
| Этап | Применение к случаю с AOI |
|---|---|
| D0 — Подготовка | Оценить влияние ложных предупреждений на достоверность контроля |
| D1 — Команда | Определить специалистов, необходимых для анализа и согласования изменений |
| D2 — Описание | Повторяющиеся ложные сигналы о КЗ на выводах микросхемы |
| D3 — Временные меры | Дополнительная визуальная проверка текущей партии |
| D4 — Первопричина | Неудачное расположение шелкографии в области контроля |
| D5 — Постоянное решение | Согласованное изменение шелкографии |
| D6 — Проверка результата | Подтвердить эффективность на последующих запусках |
| D7 — Предупреждение повторения | Учитывать расположение шелкографии при подготовке новых проектов |
| D8 — Завершение | Зафиксировать выводы и закрыть расследование после подтверждения результата |
Это не утверждение, что в компании формально выполнялись все девять этапов. Таблица показывает, как реальный производственный случай можно разобрать по структуре 8D.
Когда метод 8D действительно нужен
Несмотря на преимущества, не стоит использовать полноценный 8D-отчёт для каждого мелкого отклонения.
Представим, что оператор случайно установил один компонент неправильно, ошибка сразу обнаружена и исправлена. Если причина понятна, ситуация единичная и нет признаков системной проблемы, полноценное расследование может оказаться избыточным.
Но существуют случаи, когда применение 8D особенно полезно:
- Повторяющиеся дефекты. Одинаковая проблема возникает на нескольких платах или производственных запусках.
- Рекламации заказчика. Необходимо не только исправить изделие, но и предоставить обоснованный план предупреждения повторения.
- Неочевидная причина неисправности. В поиске решения должны участвовать специалисты разных направлений.
- Систематические потери производства. Из-за проблемы увеличивается количество ремонтов, повторных проверок или брака.
- Серьёзные риски качества. Дефект может повлиять на безопасность, надёжность или функциональность изделия.
В этих ситуациях структурированный анализ помогает не забыть важные этапы расследования.
Вместо вывода
В производстве электроники практически невозможно полностью исключить все возможные отклонения. Слишком много факторов влияет на конечный результат: конструкция PCB, компоненты, технологические процессы, оборудование и человеческий фактор. Но качество производства определяется не только количеством обнаруженных дефектов.
Очень важна способность предприятия правильно реагировать на возникающие проблемы.
Метод 8D предлагает для этого системную последовательность действий: от описания проблемы и временной защиты текущей продукции до выявления первопричины, внедрения постоянных изменений и предупреждения повторения.
Наша история с «галлюцинациями AOI» хорошо иллюстрирует этот подход.
 Андрей

